Controlul calității de la pregătire până la acceptare, o referință practică-pentru tehnicienii de fibre
Ce face de fapt o carcasă de îmbinare cu fibre
Îmbinarea fibrei optice nu se termină atunci când dispozitivul de îmbinare prin fuziune raportează o citire de pierdere acceptabilă. Îmbinarea este completă numai atunci când îmbinarea a fost protejată, testată și organizată corespunzător în interiorul unei carcase de îmbinare cu fibre. Înțelegerea acestei distincții este ceea ce separă munca de rutină de infrastructura cu adevărat fiabilă.
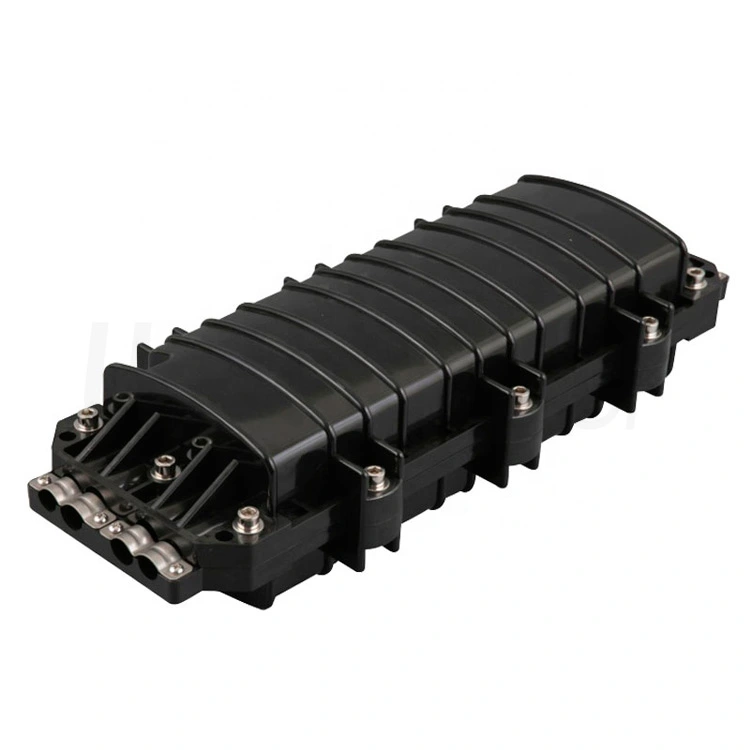
O carcasă de îmbinare îndeplinește patru funcții critice: asigurarea unei bariere etanșe, rezistentă la umiditate-, la praf- și la vibrații-pentru îmbinările de fibre expuse (carcasele exterioare necesită de obicei un grad de IP68 conform IEC 60529); gestionarea fibrei slăbite pentru a preveni atenuarea indusă de îndoire-; izolarea punctelor interne de îmbinare de tensiunea și torsiunea cablului extern prin hardware de prindere dedicat; și menținerea unor căi clare de rutare a fibrelor și etichetare, astfel încât echipele de întreținere să poată localiza rapid fibrele individuale atunci când incinta este redeschisă.
Carcasele de îmbinare cu fibră optică sunt disponibile în diverși factori de formă - cupolă, în linie, montare pe perete-și altele -, fiecare potrivite pentru diferite număr de cabluri, cerințe de rutare și medii de instalare. Tipul potrivit trebuie selectat în timpul fazei de proiectare, nu improvizat pe-site.
Pre{0}}pregătirea îmbinării
Verificați compatibilitatea carcasei
Înainte de a îmbina cablul de fibră, confirmați că capacitatea carcasei (dimensiunile comune variază de la 24 la 144 de fibre) se potrivește cu numărul real de fibre ale cablului. Verificați numărul de tăvi de îmbinare pentru fibre, aranjamentul lor de stivuire și configurația portului de intrare și ieșire a cablurilor. Dacă cablul include armătură metalică sau un element central de rezistență, asigurați-vă că carcasa are hardware-ul corespunzător de împământare și ancorare - elementele metalice trebuie legate corespunzător la ambele capete, o etapă care este adesea trecută cu vederea. Descoperirea unei nepotriviri de capacitate sau a unui conflict de rutare la mijlocul-lucrării costă mult mai mult de cinci minute de verificare înainte de-lucrare.
Verificarea sculelor și echipamentelor
Confirmați că fiecare articol este prezent și în stare de funcționare: dispozitive de decapare a fibrelor, alcool izopropilic mai mare sau egal cu 99% cu șervețele de calitate-optică-fără scame, o curățătoare de precizie pentru fibre, un dispozitiv de îmbinare prin fuziune, dispozitive de protecție pentru îmbinări termocontractabile, un cuptor de căldură și un OTDR sau un OTDR de putere optic. Acordați o atenție deosebită dacă lama saiarului necesită rotație sau înlocuire, dacă electrozii de îmbinare și canelurile V-sunt curate și dacă cuptorul de căldură funcționează normal. O verificare rapidă a calibrării înainte de fiecare lucrare merită timpul.
Planificarea fibrei Slack
Planificați 1 până la 1,5 metri de fibră slăbită pe fiecare parte din interiorul carcasei, ajustată la dimensiunile tăvii de îmbinare a fibrei și calea de rutare. Prea puțină slăbire forțează curbele strânse care măresc pierderea în curbură macro-sau riscă rupere; prea mult îngreunează bobinarea și înghesuie tava. Decideți lungimea de slăbire în timpul fazei de planificare - nu în timp ce încercați deja să bobinați fibra în tavă.
Cum să îmbinați cablul de fibră optică: pas cu pas
Îndepărtați jacheta și acoperirea
Folosiți un tăietor de cablu pentru a îndepărta mantaua exterioară, apoi îndepărtați stratul tampon până la sticla goală de 125 μm cu dispozitive de îndepărtare de precizie. Pentru cablurile cu tub liber-, separați tuburile tampon de corpul cablului și fixați-le la punctul de intrare în tavă înainte de a îndepărta fibrele individuale. Lungimea benzii este de obicei de 30 până la 50 mm - consultați manualul de îmbinare pentru cerințele exacte. Aplicați o presiune constantă, uniformă: prea ușor lasă reziduuri de acoperire care contaminează despicarea; prea greu poate crea micro-fisuri în sticlă. Mențineți o rază de îndoire mai mare de 30 mm pe tot parcursul.
Curățați fibra goală
Ștergeți fibra îndepărtată cu un șervețel optic fără scame-umezit cu alcool izopropilic mai mare sau egal cu 99%, mângâind într-o singură direcție. Utilizați de fiecare dată o suprafață proaspătă. Trei puncte contează aici. În primul rând, curățenia se aplică uneltelor dvs., precum și - canelura V-a satarului și etapa de aliniere a matisului colectează particule microscopice din procesul de îndepărtare și vor re-contamina fibrele dacă sunt lăsate murdare. În al doilea rând, nu folosiți aer comprimat; poate transporta umiditate care creează o nouă contaminare. În al treilea rând, nu atingeți niciodată sticla goală cu degetele după curățare - uleiurile pielii slăbesc semnificativ îmbinările fibrelor.
Despica cu precizie
Obțineți o suprafață de capăt plană, netedă și perpendiculară dintr-o singură mișcare, folosind un saiar de{0}}înaltă precizie. Vizați o abatere a unghiului-față de capăt de 0,5 grade sau mai puțin (standardul industrial necesită Mai puțin sau egal cu 1 grad ). Extensia de fibră goală dincolo de clema de cleaver trebuie să se potrivească cu lungimea de despicare necesară a matisului - aceasta variază în funcție de producător, deci verificați manualul. Inspectați suprafața de capăt cu camera încorporată-a dispozitivului de îmbinare sau cu un microscop cu fibre. Dacă vedeți așchii, o buză sau un unghi excesiv, re{10}}desprindeți imediat. În timpul îmbinării-de volum mare a cablului de fibră, rotiți sau înlocuiți lama la intervale regulate.
Aliniați și Fuzionați
Încărcați ambele capete de fibre pregătite în canelurile V-de îmbinare. Aparatul se aliniază automat, pre-sigură și finalizează fuziunea arcului principal. Dispozitivul de îmbinare afișează o pierdere estimată de îmbinare imediat după proces. Pentru fibra monomod-, fiecare îmbinare ar trebui să măsoare mai mică sau egală cu 0,1 dB pe ITU-T G.652.D. Dacă citirea depășește 0,15 dB, re-clivați și re-despicați. Când pierderea rămâne mare după încercări repetate, investigați sistematic calitatea-feței, curățenia și starea electrozilor, în loc să reîncercați.
Aplicați Splice Protection
Glisați protectorul de îmbinare pre-încărcat-de termocontractare peste îmbinare și puneți-l în cuptorul de încălzire. Protectorul protejează fragilul-punctul de îmbinare a sticlei goale de solicitările mecanice, prevenind defecțiunile de întindere și îndoire. Confirmați că manșonul s-a micșorat complet fără bule de aer, tija de armare este centrată și ambele capete sunt sigilate. Evitați supraîncălzirea, care poate deforma manșonul sau poate deteriora fibra din interior. După răcire, verificați orice decalaj sau bombare. Utilizați manșoane de protecție pentru îmbinări de calitate de la furnizori de renume - alternativele de calitate scăzută-poate prezenta rate de eșec de câteva ori mai mari pe o durată de viață de cinci-ani.
Dirijați fibra în tăvile de îmbinare
Așezați fiecare îmbinare protejată în slotul său dedicat de pe tava de îmbinare a fibrelor, apoi înfășurați fibra slăbită de-a lungul canalelor de rutare ale tăvii. Mențineți o rază de îndoire mai mare sau egală cu 30 mm în orice moment și evitați încrucișarea fibrelor. Standardul de aur pentru rutarea fibrelor: fiecare fir poate fi urmărit individual și tratat individual, fără a-și deranja vecinii. Când stivuiți mai multe tăvi, asigurați-vă că tava superioară nu apasă în jos pe fibrele de dedesubt și că capacele tăvilor nu strâng niciun fir. Micro-întreruperile induse de pinch-induse de ciupire sunt notoriu greu de localizat cu un OTDR, deoarece apar atât de aproape de punctul de îmbinare încât apar ca un singur eveniment. Un localizator vizual de defecțiuni (VFL) este mai eficient pentru a le prinde.
Testați înainte de închidere
Regula cardinală: nu închide niciodată incinta cu probleme nerezolvate. Verificați fiecare îmbinare înainte de sigilare. Reprelucrarea în stare deschisă este mult mai ieftină și mai rapidă decât redeschiderea unei incinte sigilate de îmbinare a fibrei - și fiecare redeschidere crește riscul de rupere accidentală a unei fibre finalizate.

Tabel rapid-de referință
Următoarele valori de prag sunt menționate pe parcursul procesului de îmbinare. Păstrați acest tabel accesibil pe-site:
| Parametru | Valoarea de referință | Note |
|---|---|---|
| Lungimea benzii | 30–50 mm | Conform manualului de îmbinare |
| Puritatea IPA | Mai mare sau egal cu 99% | Puritatea mai scăzută lasă reziduuri care afectează calitatea îmbinării |
| Abaterea unghiului-capătului | Mai mic sau egal cu 0,5 grade (std Mai mic sau egal cu 1 grad) | Re-despărțiți dacă nu corespunde specificațiilor |
| Pierdere de îmbinare SM | Mai mică sau egală cu 0,1 dB / îmbinare | ITU-T G.652.D; relucrare dacă > 0,15 dB |
| Raza de curbură minimă | Mai mare sau egală cu 30 mm | Se aplică pentru rutare, bobinare și depozitare în tavă |
| Fibră slăbită pe fiecare parte | 1–1.5 m | Ajustați la dimensiunea tăvii și la calea de rutare |
| Protecția carcasei (în aer liber) | IP68 | Conform IEC 60529 |
Lista de verificare
Confirmați fiecare articol de mai jos înainte de a sigila carcasa:
| ☐ | Articol | Criterii de acceptare |
|---|---|---|
| ☐ | Curăţenie | Toate punctele de îmbinare fără contaminare secundară; canelura în V-cleaver și treapta de îmbinare curățate |
| ☐ | Fețe de capăt | Fiecare despicare a fost inspectată și a trecut - fără așchii, buze sau depășiri de unghi |
| ☐ | Pierderea îmbinării | Fiecare îmbinare Mai mică sau egală cu 0,1 dB; nicio citire peste 0,15 dB rămasă nerezolvată |
| ☐ | Protectoare de îmbinare | Toate manșoanele termocontractibile-complet contractate, centrate pe tijă, fără bule sau decalaj |
| ☐ | Raza de curbare | Toate fibrele din tăvi și căile de rutare mențin o rază mai mare sau egală cu 30 mm |
| ☐ | Dirijarea fibrelor | Fiecare fibră este trasabilă independent, fără încrucișări; cleme pentru tavă asigurate |
| ☐ | Stivuirea tavilor | Fără fibre strânse între tăvi stivuite sau sub capacele tăvilor |
| ☐ | Etichetarea | Fiecare fibră, punct de îmbinare, direcție de intrare/ieșire a cablului și numărul tavii marcate |
| ☐ | Testarea linkurilor | Test OTDR sau contor de putere finalizat, date înregistrate, fără puncte de pierdere anormale |
| ☐ | Pregătirea sigiliului | Garnitură / inel O-intact; Împământarea armurii a fost confirmată la ambele capete ale cablurilor |
Testare și acceptare
Pe-Teste rapide pe site
Pierderea estimată a dispozitivului de îmbinare oferă o primă-judecare a fiecărei îmbinări. Un localizator vizual de defecțiuni (VFL) servește ca o verificare rapidă a continuității și este deosebit de eficient în dezvăluirea-rupurilor de proximitate apropiată și a curbelor severe. Ambele verificări trebuie finalizate înainte de sigilarea carcasei.
Link-Testarea de nivel
Un OTDR localizează fiecare eveniment de-a lungul legăturii -, inclusiv îmbinări, conectori și întreruperi de fibră individuale - și măsoară pierderile și reflectanța în fiecare punct. Un contor de putere optic asociat cu o sursă de lumină verifică pierderea de la capăt-la-conexiuni în raport cu bugetul de proiectare. Cele două metode se completează reciproc: OTDR excelează la identificarea problemelor; testarea-contorului de putere excelează la confirmarea performanței generale. Utilizați ambele atunci când este posibil și arhivați toate datele de testare pentru audituri viitoare.
Manipularea Anomaliilor
Cauzele obișnuite ale pierderii anormale includ calitatea-proastă a feței sau contaminarea la îmbinare, îndoirea excesivă a tăvii, solicitarea neuniformă în interiorul protectorului de îmbinare și compresia tăvii sau a capacului pe fibră. Fiecare anomalie trebuie localizată și rezolvată înainte ca carcasa să fie sigilată.
Probleme comune de câmp
Dirijarea fibrelor dezorganizate
Fibra slăbită încurcată crește interferența mecanică în interiorul carcasei de îmbinare și creează o situație de „atingeți-l și totul se mișcă” pentru următorul tehnician. Experiența pe teren arată că multe rupturi ale fibrei nu au loc la îmbinarea în sine, ci în timpul re-intrarilor ulterioare ale incintei atunci când tăvile sunt rearanjate. Rutarea dezorganizată transformă o sarcină de întreținere de rutină într-o operațiune cu risc ridicat-, cu un potențial semnificativ de daune colaterale.
Etichete lipsă
Omiterea etichetelor în timpul construcției inițiale este inofensivă, dar în timpul unei îmbunătățiri a capacității sau al unei reparații de urgență, carcasele neetichetate obligă tehnicienii să testeze fibrele unul câte unul pentru a identifica rutarea. Etichetați fiecare fibră, fiecare îmbinare, fiecare direcție de intrare și ieșire a cablului și fiecare număr de tavă.
Etanșare necorespunzătoare
O garnitură nealiniată, șuruburi strânse neuniform sau un capac așezat incomplet pot permite umidității să se infiltreze în timp, corodând punctele de îmbinare și crescând atenuarea an de an. Pentru cablurile umplute cu gel-, sigilați intrarea cablului cu sigilant siliconic pentru a preveni migrarea gelului în carcasă. Carcasele etanșe subterane pot necesita un test de presiune după etanșare - presurizați închiderea și aplicați lichid de detectare a scurgerilor-în jurul tuturor cusăturilor pentru a verifica integritatea.
Testarea numai pentru continuitate, nu stabilitate
O legătură care „trece lumina” nu este același lucru cu o legătură care îndeplinește specificațiile. Verificați pierderea prin îmbinare cu un OTDR sau un contor de putere, confirmați că rutarea, protecția și etanșarea sunt toate complete și acordați atenție rezistenței la tracțiune în apropierea punctului de îmbinare. Multe defecțiuni pe termen lung nu provin de la articulație, ci din fibra adiacentă, unde o protecție inadecvată a permis acumularea stresului.